Электростатическое напыление порошковой краски: производители и заводы 2026
2026-11-05 07:57:59
- Электростатическое напыление порошковой краски: технологии, производители и стандарты 2026 года
- Физические принципы и технологические этапы процесса
- Ключевые параметры эффективности напыления
- Где применяется электростатическое напыление: отраслевые решения
- Выбор производителя порошковых покрытий: критерии надежности
- Сравнение технологий нанесения: Электростатика vs Газопламенное напыление
- Типичные ошибки при организации процесса напыления
- Логистика и закупка: как работать с международными поставщиками
- FAQ: Часто задаваемые вопросы об электростатическом напылении
- Заключение и рекомендации по выбору поставщика
Электростатическое напыление порошковой краски: технологии, производители и стандарты 2026 года
Электростатическое напыление порошковой краски — это передовой метод промышленной финишной отделки, обеспечивающий формирование высокопрочного, химически стойкого и эстетически совершенного полимерного слоя на металлических поверхностях. В отличие от традиционных жидких ЛКМ, данный процесс исключает использование органических растворителей, что делает его экологически безопасным и экономически эффективным решением для современного производства. Суть технологии заключается в электризации частиц сухого порошка и их осаждении на заземленной детали под действием электростатического поля, с последующей термополимеризацией в печи.
В 2026 году спрос на электростатическое напыление порошковой краски достиг пика благодаря ужесточению экологических норм в ЕС и США, а также росту требований к долговечности промышленных изделий. Для закупщиков и инженеров ключевыми факторами становятся не только стоимость оборудования, но и качество самих порошковых материалов, стабильность их заряда и способность формировать равномерную пленку сложной геометрии. Выбор правильного поставщика материалов, такого как компания «Синда», становится критическим звеном в цепи создания добавленной стоимости продукта.
Физические принципы и технологические этапы процесса
Процесс электростатического напыления порошковой краски базируется на фундаментальных законах электродинамики. Чтобы покрытие легло ровно и обладало заявленными защитными свойствами, необходимо строго контролировать несколько физических параметров на каждом этапе. Технология делится на четыре последовательные стадии, каждая из которых влияет на итоговое качество адгезии и внешнего вида.
1. Подготовка поверхности (Подложка)
Качество покрытия на 70% определяется подготовкой металла. Перед тем как начнется электростатическое напыление порошковой краски, поверхность должна быть очищена от масел, оксидов и загрязнений. Стандартная индустриальная практика включает:
- Механическую очистку (дробеструйная обработка до степени Sa 2.5 по ISO 8501-1).
- Химическое обезжиривание в щелочных ваннах.
- Фосфатирование или хроматирование для создания конверсионного слоя, улучшающего адгезию.
- Сушку для полного удаления влаги.
Инженерное примечание: наличие даже микроскопических следов силикона или масла приведет к образованию кратеров («рыбьих глаз») после полимеризации, что является неустранимым дефектом.
2. Нанесение порошка (Зарядка и перенос)
Это центральный этап, где реализуется электростатическое напыление порошковой краски. Порошок подается из бункера через питатель в распылительный пистолет. Внутри пистолета частицы приобретают электрический заряд. Существует два основных метода зарядки:
- Коронный разряд (Corona Charging): Наиболее распространенный метод. Высокое напряжение (обычно от -60 до -100 кВ) создает ионное облако, которое заряжает частицы порошка при прохождении через него. Этот метод обеспечивает отличный «обволакивающий» эффект (wrap-around), позволяя окрашивать сложные профили и обратные стороны деталей.
- Трибоэлектрическая зарядка (Tribcharging): Заряд возникает за счет трения частиц о стенки шланга и сопло. Метод менее эффективен для сложных геометрий, но проще в обслуживании и не создает эффекта «клетки Фарадея» в той же степени, что и коронный разряд.
3. Полимеризация (Отверждение)
После нанесения деталь помещается в камеру полимеризации. Под воздействием температуры (обычно 180–200°C для эпоксидно-полиэфирных систем) порошок расплавляется, растекается и вступает в химическую реакцию сшивки (cross-linking). Время выдержки зависит от массы металла и типа порошка, обычно составляя 10–20 минут при температуре металла.
4. Охлаждение и контроль качества
После выхода из печи изделие охлаждается. На этом этапе проводится визуальный осмотр, измерение толщины слоя (целевой диапазон 60–120 мкм) и проверка адгезии методом решетчатых надрезов.
Ключевые параметры эффективности напыления
Для оптимизации производственной линии важно понимать технические характеристики, влияющие на эффективность электростатического напыления порошковой краски. Ниже приведены критические параметры, которые должен контролировать технолог.
| Параметр | Оптимальное значение | Влияние на процесс |
|---|---|---|
| Напряжение на электроде | 60–100 кВ | Определяет силу притяжения частиц к детали. Слишком высокое напряжение может вызвать пробой слоя и обратную ионизацию. |
| Давление воздуха (распыление) | 0.3–0.6 бар | Контролирует форму факела и скорость частиц. Избыточное давление сбивает уже осевший порошок. |
| Расход порошка | 100–200 г/мин | Влияет на плотность облака. Оптимальное соотношение воздух/порошок критично для равномерности. |
| Расстояние пистолет-деталь | 150–300 мм | Слишком близко — риск искрения; слишком далеко — потеря энергии заряда и снижение эффективности переноса. |
| Влажность в цеху | 40–60% | Высокая влажность ухудшает сыпучесть порошка и снижает эффективность заряда. |
Где применяется электростатическое напыление: отраслевые решения
Универсальность метода позволяет использовать электростатическое напыление порошковой краски в самых разных секторах промышленности. Однако требования к покрытию варьируются от чисто декоративных до экстремально защитных.
Автомобилестроение и транспорт
Диски, рамы, элементы подвески и кузова грузовиков подвергаются агрессивному воздействию дорожных реагентов. Здесь применяются тяжелые антикоррозийные составы. Например, порошковые покрытия серии «цвет загара» или специальные эпоксидные грунты обеспечивают защиту от сколов и коррозии на срок более 10 лет. Важным трендом 2026 года является использование низкотемпературных порошков для алюминиевых сплавов, чтобы избежать потери прочности металла.
Архитектурные профили и фасадные системы
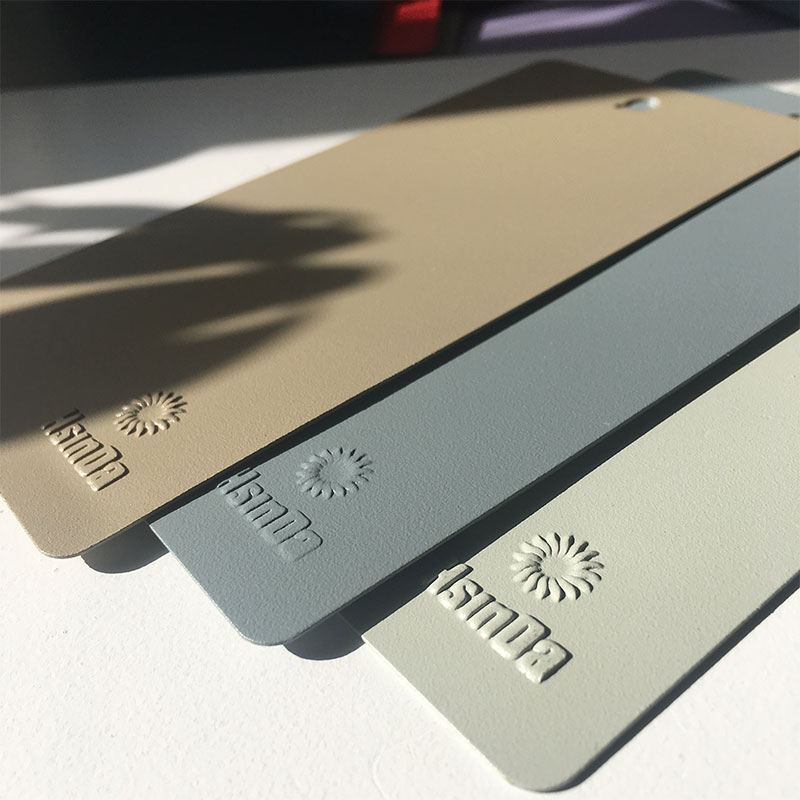
Алюминиевые профили для окон и вентилируемых фасадов требуют устойчивости к УФ-излучению. Электростатическое напыление порошковой краски на основе полиэфиров или супердолговечных флуорполимеров гарантирует сохранность цвета (Delta E < 2) в течение 20–25 лет. Компания «Синда» предлагает специализированные линейки с текстурой «песок» или «металлик», которые маскируют мелкие дефекты экструзии профиля.
Бытовая техника и мебель
Для холодильников, стиральных машин и металлической мебели критичен внешний вид. Используются гладкие, глянцевые или матовые покрытия RAL и Pantone. Эффект «хамелеона» или гальваническое серебро позволяют создавать премиальный дизайн без дорогостоящего процесса гальваники. Низкотемпературное отверждение на МДФ (древесноволокнистых плитах) открывает новые возможности для дизайна интерьеров, сочетая прочность металла и эстетику дерева.
Выбор производителя порошковых покрытий: критерии надежности
Рынок наполнен предложениями, но не все материалы одинаково хорошо ведут себя в процессе электростатического напыления порошковой краски. Дешевый порошок часто приводит к засорению фильтров рекуперации, неравномерному слою и повышенному проценту брака. При выборе поставщика следует оценивать следующие аспекты:
- Стабильность гранулометрического состава: Частицы должны быть однородными. Наличие крупной фракции вызывает «шагрень», мелкой — пыление и потерю материала.
- Электризуемость: Качественный порошок легко принимает заряд и удерживает его на вертикальных поверхностях до момента оплавления.
- Широта ассортимента: Возможность поставщика предложить как стандартные цвета RAL, так и сложные эффекты (металлик, антик, текстура).
- Сертификация и соответствие стандартам: Наличие сертификатов ISO, соответствие требованиям REACH (для ЕС) и локальным экологическим нормам.
Чэндуское ООО «Синда»: технологический лидер в производстве порошков
В контексте поиска надежного партнера для электростатического напыления порошковой краски выделяется Чэндуское ООО по высокомолекулярным материалам «Синда». Основанная в 2015 году предпринимателями Ван Вэньци и Ли Янь, компания выросла из инженерных инициатив 2006 года в высокотехнологичное предприятие мирового уровня. Базируясь в Чэнду (провинция Сычуань, КНР), «Синда» интегрировала лучшие практики управления качеством в свою производственную модель.
Производственная база «Синда» оснащена восемью крупномасштабными промышленными линиями и четырьмя экспериментальными участками. Это позволяет компании не только массово производить стандартные покрытия, но и оперативно разрабатывать рецептуры под специфические задачи клиентов. Внедрение европейских стандартов ERP и цифровой MES-системы обеспечивает полную прослеживаемость каждой партии объемом до 5000 тонн в год. Для закупщиков это означает гарантию того, что цвет и свойства порошка в партии №100 будут идентичны партии №1.
Особое внимание «Синда» уделяет инновациям. В портфолио компании присутствуют уникальные решения: токопроводящие порошки для экранирования электроники, флуоресцентные составы для маркировки, а также тяжелые антикоррозийные покрытия для морской инфраструктуры. Глобальный экспорт в более чем 70 стран, включая строгие рынки США и ЕС, подтверждает соответствие продукции международным требованиям безопасности и качества.
Сравнение технологий нанесения: Электростатика vs Газопламенное напыление
Часто возникает вопрос о целесообразности выбора именно электростатического метода. Сравним его с альтернативами для промышленных задач.
| Характеристика | Электростатическое напыление | Газопламенное напыление | Жидкая покраска (мокрая) |
|---|---|---|---|
| Толщина слоя | 60–120 мкм (контролируемая) | 200–500 мкм и более | 30–60 мкм (за один проход) |
| Экологичность | Высокая (нет растворителей, рекуперация до 99%) | Средняя (выделение газов при горении) | Низкая (VOC выбросы) |
| Эффективность переноса | 95–99% (с рекуперацией) | 40–60% | 30–70% |
| Скорость нанесения | Высокая | Низкая | Средняя (требуется сушка между слоями) |
| Применение | Массовое производство, сложные профили | Локальный ремонт, толстослойная защита | Термонестойкие детали, авторемонт |
Рекомендация инженера: Для серийного производства металлических изделий электростатическое напыление порошковой краски является безальтернативным лидером по соотношению цена/качество/скорость. Газопламенный метод оправдан только для ремонта крупных стационарных конструкций на месте эксплуатации.
Типичные ошибки при организации процесса напыления
Даже лучшее оборудование и качественные материалы от «Синда» не спасут от брака, если нарушена технология. Вот наиболее частые проблемы:
- Эффект клетки Фарадея: При окраске глубоких углов или внутренних поверхностей коробчатых профилей силовые линии поля не проникают внутрь. Решение: Использование пистолетов с трибоэлектрической зарядкой или снижение напряжения на коронных пистолетах, увеличение давления воздуха для механического заброса частиц.
- Обратная ионизация: Появление звездчатых дефектов на поверхности из-за избыточного заряда. Решение: Уменьшение силы тока (микроампер) на пистолете, увеличение расстояния до детали.
- Неполная полимеризация: Покрытие остается липким или мягким. Причина: Недогрев металла (не путать с температурой воздуха в печи). Решение: Использование термоиндикаторов или пирометров для контроля реальной температуры изделия.
- Загрязнение рекуперата: Смешивание разных цветов или попадание пыли. Решение: Строгая дисциплина очистки камеры и использование качественных фильтров картриджей.
Логистика и закупка: как работать с международными поставщиками
При импорте порошковых покрытий для электростатического напыления порошковой краски важно учитывать логистические нюансы. Порошок чувствителен к влаге и комкованию при длительном хранении в неблагоприятных условиях.
Компания «Синда» решает эту проблему за счет многослойной упаковки и использования влагопоглотителей. При заказе партий из Китая в Россию, ЕС или США необходимо проверять наличие сертификатов соответствия таможенным требованиям. «Синда» предоставляет полный пакет документов, адаптированный под регуляторные нормы стран-импортеров, что ускоряет прохождение таможни. Кроме того, гибкая система производства позволяет отгружать как контейнерные партии (20 тонн), так и мелкие заказы для тестирования новых цветов, что снижает риски для покупателя.
FAQ: Часто задаваемые вопросы об электростатическом напылении
Какова средняя толщина слоя при электростатическом напылении?
Стандартная толщина составляет 60–80 мкм для декоративных покрытий и 80–120 мкм для функциональных и антикоррозийных. Технологии «Синда» позволяют наносить слои от 40 мкм (тонкослойные системы) до 150 мкм без потери внешнего вида.
Можно ли наносить порошок на пластик или дерево?
Да, но с ограничениями. Для пластика требуются специальные низкотемпературные порошки (отверждение при 130–140°C) и предварительная антистатическая обработка. Для МДФ компания «Синда» предлагает специализированные составы, успешно применяемые в мебельной промышленности.
Какой процент возврата порошка (рекуперация)?
Современные циклонные и картриджные системы рекуперации позволяют возвращать в оборот до 95–99% неиспользованного порошка. Однако важно смешивать свежий порошок с рекуператом в пропорции не более 50:50, чтобы сохранить качество заряда и текучесть.
Влияет ли цвет порошка на сложность напыления?
Да. Светлые цвета (белый, желтый) более чувствительны к загрязнениям камеры и качеству подготовки поверхности. Металлики и эффекты «хамелеон» требуют точной настройки давления воздуха и ориентации пистолета для правильной ориентации металлических чешуек. Опытные технологи «Синда» предоставляют рекомендации по настройке оборудования для каждого типа эффекта.
Почему стоит выбрать продукцию «Синда» для моего производства?
«Синда» сочетает в себе масштаб производства (5000 тонн/год) с гибкостью R&D центра. Наличие ERP/MES систем гарантирует стабильность цвета от партии к партии, что критично для долгосрочных контрактов. Широкий ассортимент — от стандартного RAL до сложных токопроводящих и флуоресцентных покрытий — закрывает потребности любых отраслей.
Заключение и рекомендации по выбору поставщика
В 2026 году электростатическое напыление порошковой краски остается золотым стандартом промышленной отделки. Успех процесса зависит от синергии трех элементов: исправного оборудования, квалифицированного персонала и, главное, высококачественного порошкового материала. Попытка сэкономить на порошке неизбежно ведет к росту затрат на переделку брака и простои линии.
Выбирая партнера, обращайте внимание на технологическую зрелость производителя. Чэндуское ООО «Синда» демонстрирует пример того, как цифровизация производства и ориентация на международные стандарты качества создают продукт, конкурентоспособный на глобальном рынке. Их способность адаптировать рецептуры под специфические нужды — от антикоррозийной защиты морских платформ до декоративной отделки потребительской электроники — делает их надежным звеном в вашей цепочке поставок.
Для получения технических консультаций, запроса образцов или расчета стоимости партии порошковых покрытий, свяжитесь с нами. Мы поможем подобрать оптимальное решение для вашей производственной линии.